Ультразвуковой дефектоскоп SyncScan 32:128 PAUT & 2 TOFD
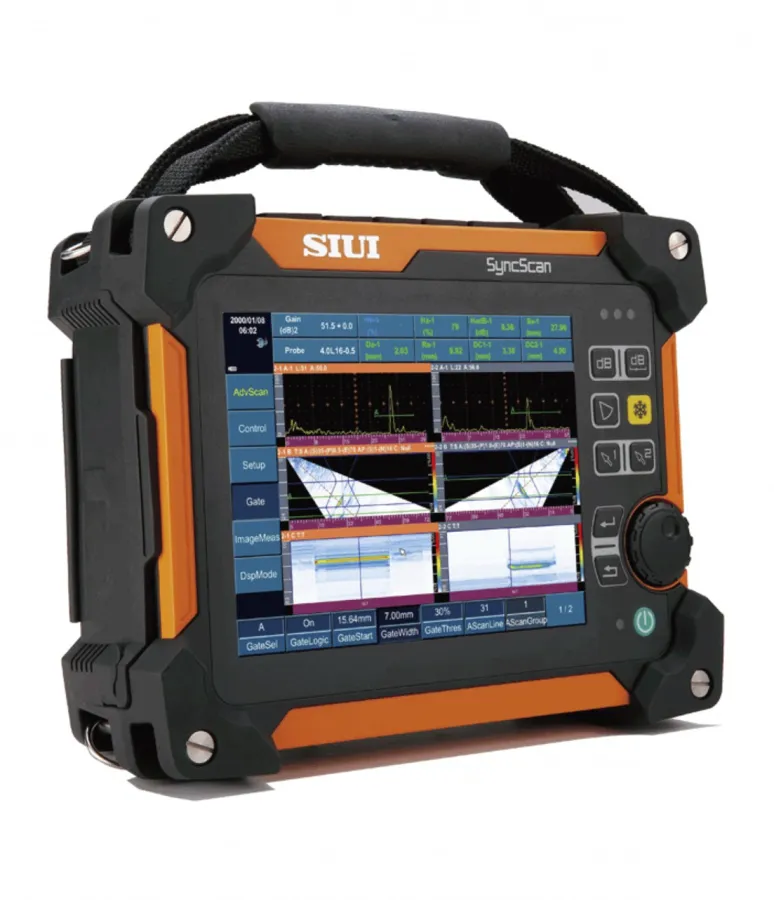
Современный многофункциональный ультразвуковой дефектоскоп на фазированных решетках позволяет реализовать сразу несколько методов и схем контроля.
Программное обеспечение совмещает в одном приборе классический ультразвук, технологию фазированных решеток, метод TOFD (дифракционно-временной), а также классическая толщинометрия.
Небольшой размер и малый вес для такого класса прибора позволяет его оперативно перемещать между объектами контроля и даже пользоваться одной рукой.
Классический ультразвуковой контроль
Реализован весь функционал классического ультразвукового дефектоскопа Smartor.
- Кривые DAC, ВРЧ и АРД-диаграммы для оценки и браковки дефекта;
- Работа по зарубежным нормам качества;
- B — скан для оценки профиля поверхности и записи данных со сварного шва;
- Отображение хода луча и наглядное представление залегания дефекта относительно сварного шва.
Ультразвуковая толщинометрия
В приборе реализован полностью функционал толщиномер Smartor TG. Также учтены такие функции как:
- Выполнение измерений толщины через покрытие до 2 мм;
- B — скан для оценки профиля толщины металла в динамике;
- ВРЧ для последующих донных сигналов;
- Функция многослойных измерений.
Технология фазированных решеток
Фазированные решетки на сегодняшний день являются передовым инструментом для выполнения ультразвукового контроля. В отличии от классического датчика имеет ряд неоспоримых преимуществ:
- Широкая зона охвата при проведении контроля сварного шва. Контроль выполняется сектором углом, обычно от 35 до 70 градусов. Прибор позволяет программировать любой сектор углов от -89 до +89 градусов. Единственным ограничением является закон Снеллиуса и влияние критических углов;
- Высокая вероятность выявления дефекта за счет сканирования сразу в нескольких углах. Ведь наибольшая амплитуда сигнала достигается при перпендикулярном попадании УЗ-луча на плоскость дефекта. За счет разных углов вероятность обнаружить дефект другой ориентации выше;
- Производительность контроля увеличивается в 5-10 раз за счет отсутствия Z-перемещения преобразователя вдоль сварного шва. Контроля сварного шва трубы 720*9 мм занимает порядка 5 минут.
Как и для классического ультразвукового преобразователя, фазированная решетка калибруется и настраивается аналогично. Разница только в том, что преобразователь многоэлементный. Физические законы остаются прежними.
В дефектоскопе реализованы следующие калибровки преобразователя:
Также реализована функция контроля работоспособности элементов преобразователя. Специалист сможет провести диагностику и определить нерабочий элемент. Прибор же позволит выключить нерабочий элемент и компенсировать его за счет распределения усиления на соседних элементах.
Работа в режиме мультигрупп
Возможности дефектоскопа позволяют использовать схемы контроля по типу: 2 Фазированные решетки + 2 TOFD.
Прибор способен воспроизвести одновременно 8 схем контроля.
Подобные схемы применяются, когда за один проход необходимо контролировать сварной шов сразу с двух сторон и дополнительно фокусироваться на разных частях сварного шва. Также можно добавить слежение за контактом с поверхностью. Таким образом на отдельном экране будет видно место пропуска сигнала или потери контактной жидкости при записи данных.
Для сварных соединений в приборе предусмотрен целый набор инструментов, который помогает выполнить настройку и отследить местоположение дефекта.
Удобный калькулятор законов фокусировки поможет выбрать правильную схему контроля, расстояние датчика от центра сварного шва и учесть 100% захват сварного шва. Наложение разделки сварного шва на секторный скан позволит определить, где находится интересующий дефект и определить характер: по кромке — несплавление, в корне — непровар, в середине шва — возможно пора или скопление пор, а около валика — подрез.
В зависимости от конфигурации сварного шва подбирается разделка
Восемь типов разделок кромок шва: V, половина V, Y, X, U, I, Y с подкладной пластиной, ассиметричный шов.
Быстрый ввод параметров сварных швов: толщина, тип материала, ширина валика, зазор в корне шва, притупление, моделирование заполнения, зоны термического влияния, а также редактировать, добавлять, удалять и переименовывать созданную конфигурацию сварного шва.
Коррозионный мониторинг
Для выполнения контроля коррозии применяются специализированные сканеры. Сам же прибор предоставляет данные в цветовой гамме. Цвет определяет глубину донного сигнала — значение толщины с каждой конкретной точке
Выполнение измерений и создание отчетов
Отображение формы сигнала и информации (угол, ход луча, амплитуда и глубина) для любых позиций на скане, могут быть отображены в реальном времени. Результаты измерения и изображения индикаций могут автоматически сохраняться в виде протокола.
Работа с методом TOFD
Измерения дефектов на приборах SyncScan легко и просто. Высота и длина несплошности измеряется при помощи устанавливаемых курсоров. Результаты измерений заносятся в таблицу данных. А также выполнение выпрямления, фильтрования, местного увеличения, изменения контрастности, программного усиления и SAFT на TOFD сканах.